聯(lián)系:劉經(jīng)理
電話:15092099797
手機:15092099797
郵箱:jklbw@163.com
地址:青島李滄區(qū)升平東路16號
具有保溫建材領(lǐng)域相關(guān)產(chǎn)品設(shè)計、研發(fā)和生產(chǎn)制造能力
全國咨詢熱線
15092099797
聯(lián)系:劉經(jīng)理
電話:15092099797
手機:15092099797
郵箱:jklbw@163.com
地址:青島李滄區(qū)升平東路16號
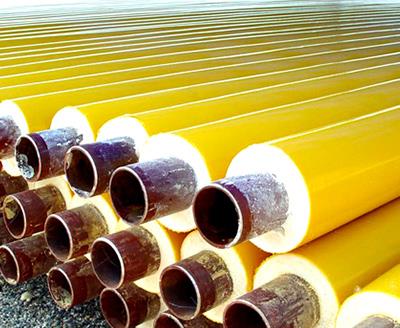
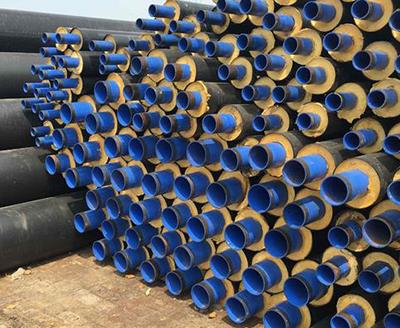
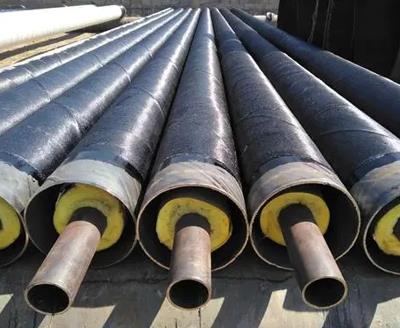
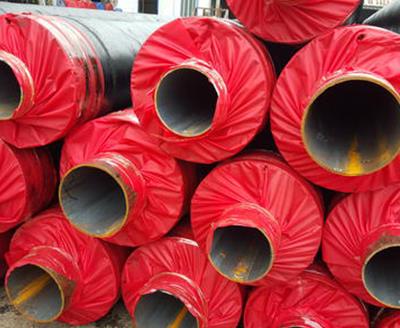
預(yù)制直埋保溫管道由工作鋼管、聚氨酯保溫層和高密度聚乙烯外護管組成,其現(xiàn)場接口處理是系統(tǒng)薄弱環(huán)節(jié)。接口處外護管通常采用電熔焊方式連接,通過預(yù)埋電阻絲加熱熔融將套筒與管材焊接一體。電熔焊質(zhì)量直接影響接頭密封性和整體壽命。本文分析電熔焊關(guān)鍵參數(shù)(電壓、加熱時間、冷卻時間)對焊接強度的影響,并提出無損檢測方法。
電熔焊機輸出恒定電壓(39.5±0.5V),加熱時間根據(jù)管徑和套筒寬度計算。以DN500管道為例,套筒寬度300mm,理論加熱時間=套筒周長×材料系數(shù),通常為12-15分鐘。環(huán)境溫度低于5℃時需延長加熱時間10%-20%。焊接過程中,觀察焊區(qū)溢料情況:當(dāng)套筒兩端均勻溢出熔融料柱(高度3-5mm)時表明焊接充分。冷卻時間應(yīng)≥30分鐘,期間不得移動接頭或承受外力。
焊接質(zhì)量檢測包括外觀檢查和剝離試驗。外觀要求:套筒與管材無縫隙,溢料均勻,無燒焦、氣泡。剝離試驗:截取試樣,用拉力計以50mm/min速度剝離,剝離強度應(yīng)≥30N/cm。實際工程中,采用超聲波相控陣檢測可發(fā)現(xiàn)內(nèi)部氣孔和未熔合缺陷。某供熱管網(wǎng)項目對100個電熔接頭進行抽檢,合格率96%,不合格接頭主要原因為加熱時間不足(占比80%)。重新焊接后合格。
應(yīng)用案例:某寒冷地區(qū)預(yù)制直埋保溫管道冬季施工,環(huán)境溫度-15℃,按標(biāo)準(zhǔn)時間焊接后剝離強度僅18N/cm。采用加熱帶預(yù)熱套筒至40℃,并延長加熱時間20%,剝離強度提升至35N/cm,解決了低溫焊接難題。建議施工現(xiàn)場配備紅外測溫儀和焊接數(shù)據(jù)記錄儀,實現(xiàn)過程可追溯。預(yù)制直埋保溫管道接口質(zhì)量是系統(tǒng)長期可靠運行的關(guān)鍵。